RAM Multi Invest / Resurse tehnice
Electrozi wolfram TIG: tipuri, culori și alegere
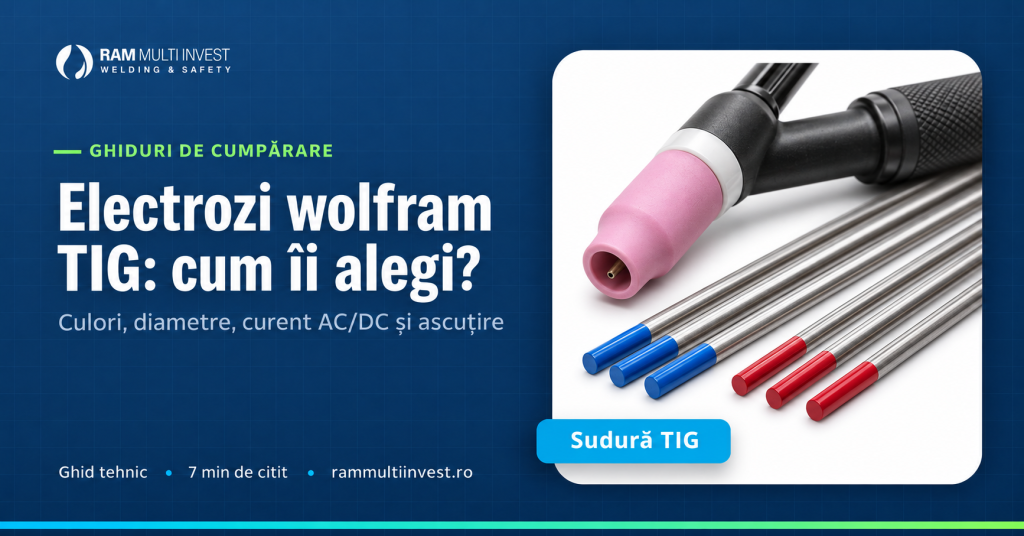
Electrodul de wolfram este piesa mică din pistoletul TIG care formează arcul. Nu se topește intenționat în baie, dar tipul, diametrul și forma vârfului influențează pornirea, stabilitatea arcului și controlul cordonului.
Dacă arcul „plimbă”, pornește greu sau vârful se degradează repede, problema nu este întotdeauna aparatul. Electrodul poate fi nepotrivit, contaminat sau pregătit greșit.
Ce înseamnă culorile electrozilor TIG?
Banda colorată identifică tipul electrodului. Nu alege doar după culoarea pe care ai folosit-o în trecut: aparatele moderne, curentul AC/DC și materialul pot schimba alegerea.
WL20 albastru – wolfram cu 2% lantan
WL20 este o opțiune versatilă, apreciată pentru pornire bună, arc stabil și utilizare într-o gamă largă de aplicații. Poate fi folosit în multe lucrări pe curent continuu și, cu aparate inverter compatibile, și în aplicații pe curent alternativ.
Setul RAM MULTI INVEST EW1 WL20 conține 10 electrozi cu 2% lantan, marcaj albastru, în variante de 2,4 sau 3,2 mm. Pentru mulți utilizatori este alegerea simplă de pornire când doresc un electrod fără toriu.
WT20 roșu – wolfram cu 2% toriu
WT20 a fost folosit mult timp la sudarea TIG pe curent continuu, mai ales pentru oțel și inox. Oferă un arc stabil, dar conține toriu. Praful rezultat la ascuțire necesită control: extracție la polizor, protecție adecvată, curățare și eliminarea corectă a reziduurilor.
Setul RAM MULTI INVEST EW2 WT20 conține 10 electrozi de 2,4 mm, cu marcaj roșu. Folosirea lui trebuie decisă în cadrul procedurii de lucru și al regulilor de securitate ale atelierului. Pentru numeroase aplicații moderne se preferă alternative cu lantan sau ceriu.
Cum alegi diametrul?
Diametrul trebuie să corespundă curentului de sudare și pieselor din pistolet. Un electrod prea subțire se poate supraîncălzi și deforma. Unul prea gros poate porni mai greu la amperaj mic și poate produce un arc mai puțin concentrat.
Valorile exacte depind de tipul electrodului, polaritate, aparat și pregătirea vârfului. Folosește tabelul producătorului aparatului și verifică dacă penseta, portpenseta și duza sunt compatibile.
- Lucrări fine și amperaj mic: un diametru mai mic poate oferi pornire și control mai bune.
- Lucrări generale: 2,4 mm este o dimensiune frecventă, dar nu universală.
- Curent ridicat: poate fi necesar 3,2 mm sau o altă configurație indicată de producător.
AC sau DC?
Pentru oțel carbon și inox se lucrează frecvent TIG DC cu electrod negativ. Pentru aluminiu și magneziu se folosește de regulă AC, deoarece alternanța ajută la ruperea stratului de oxid.
Un aparat inverter AC modern poate lucra bine cu electrozi lantanatați sau ceriați, menținând un vârf controlat. Nu aplica automat regula veche „verde și bilă mare pentru orice aluminiu”. Respectă manualul sursei, pentru că forma de undă și balansul AC diferă între aparate.
Cum se ascute corect un electrod de wolfram?
Pentru multe aplicații DC, electrodul se ascute longitudinal, în direcția axei. Urmele circulare pot favoriza un arc instabil. Folosește un disc dedicat, curat, pentru a evita introducerea particulelor de oțel sau alte impurități în electrod.
- Poartă protecție pentru ochi și controlează praful la sursă.
- Folosește o mașină sau un disc rezervat tungstenului.
- Ține electrodul pe direcția de rotație astfel încât urmele să fie longitudinale.
- Realizează un vârf uniform, nu un ac foarte fragil.
- Pentru curent mai mare, lasă un mic vârf plat dacă procedura îl cere.
Vezi categoria de electrozi de wolfram TIG. Pentru o ascuțire repetabilă, folosește un echipament dedicat tungstenului și verifică disponibilitatea accesoriilor compatibile cu diametrul ales.
De ce se contaminează electrodul?
Contaminarea apare frecvent când vârful atinge baia, materialul de adaos atinge electrodul sau protecția de gaz este insuficientă. Un electrod contaminat poate produce arc instabil, porozitate și incluziuni.
Nu încerca să continui doar ridicând curentul. Oprește, taie zona contaminată și reascute electrodul. Verifică apoi debitul de gaz, timpul de post-gaz, racordurile și poziția pistoletului.
Gazul, duza și lentila contează împreună
Chiar și electrodul corect va lucra slab dacă gazul nu acoperă bine zona. Debitul prea mic lasă aerul să ajungă la electrod și baie. Debitul exagerat poate crea turbulențe și poate trage aer în protecție.
O lentilă de gaz uniformizează curgerea și poate permite o ieșire mai mare a electrodului în anumite aplicații. Pentru acces și vizibilitate poți analiza și seturile Pyrex TIG, cu toate piesele alese pentru modelul pistoletului.
Simptome și verificări rapide
| Simptom | Cauze posibile | Ce verifici |
|---|---|---|
| Arcul pornește greu | Diametru mare, vârf greșit, electrod contaminat | Curent, tip, ascuțire, HF/Lift |
| Arcul se plimbă | Urme radiale, vârf asimetric, curenți de aer | Reascuțire longitudinală și gaz |
| Vârful se topește | Curent prea mare, polaritate greșită, gaz insuficient | Setările și tabelul aparatului |
| Electrod colorat după oprire | Post-gaz prea scurt sau pierderi | Timpul de post-gaz și etanșările |
Checklist pentru alegere
- Materialul de bază și grosimea.
- AC sau DC și polaritatea.
- Curentul minim și maxim folosit.
- Tipul aparatului: transformator sau inverter.
- Diametrul acceptat de pistolet și consumabile.
- Procedura de ascuțire și control al prafului.
- Gazul, duza și lentila folosite.
Întrebări frecvente
Pot folosi WL20 albastru la inox?
În multe aplicații TIG DC pe inox, WL20 este o alegere potrivită. Confirmă diametrul și domeniul de curent în manualul aparatului și în procedura de sudare.
WL20 poate înlocui WT20?
În multe lucrări poate fi o alternativă modernă, fără toriu, dar schimbarea trebuie validată pentru procedură, aparat și cerințele de calitate.
De ce trebuie un disc separat pentru tungsten?
Pentru a evita contaminarea electrodului cu particule din alte materiale. Un disc dedicat ajută la obținerea unei geometrii repetabile și a unui arc mai stabil.
Ghid informativ. Respectă manualul sursei, procedura de sudare, fișele de securitate și limitele declarate pentru electrod și pistolet.