RAM Multi Invest / Resurse tehnice
Tehnici de sudare MIG/MAG, TIG și MMA: reglaje, poziții și defecte explicate
Un cordon bun nu este rezultatul unei singure setări. Calitatea apare când materialul, rostul, procedeul, consumabilul, curentul, viteza de deplasare și mișcarea mâinii lucrează împreună. Dacă una dintre aceste variabile este greșită, operatorul încearcă adesea să compenseze din aparat și ajunge la stropi, porozitate, lipsă de topire sau deformare.
Pe scurt
Un cordon stabil rezultă din pregătirea corectă a rostului, parametri corelați, unghi și distanță constante, protecție gazoasă corectă și verificarea probei.
Acest ghid explică principiile de bază pentru MIG/MAG, TIG și MMA într-un limbaj accesibil. Valorile exacte trebuie stabilite după material, grosime, poziție, consumabil și procedura de sudare aplicabilă. Pentru structuri portante, recipiente sub presiune, conducte sau lucrări reglementate, urmează WPS-ul și cerințele personalului autorizat.
Înainte de tehnică: pregătirea face jumătate din lucrare
Un aparat performant nu poate compensa complet un rost murdar sau montat greșit.
Curăță zona de sudare
Îndepărtează uleiul, grăsimea, umezeala, rugina, vopseaua și stratul de oxid din zona arcului. Contaminanții pot produce porozitate, incluziuni și fum periculos. La aluminiu, stratul de oxid necesită o pregătire adecvată și scule care nu contaminează suprafața cu particule de oțel.
Nu suda acoperiri necunoscute și nu încălzi recipiente care au conținut substanțe inflamabile. Pregătirea și decontaminarea trebuie făcute printr-o procedură sigură.
Verifică rostul și prinderea
Deschiderea rădăcinii, unghiul de șanfren, alinierea și punctele de prindere influențează pătrunderea. Un rost care variază pe lungime obligă operatorul să schimbe permanent viteza și aportul termic.
Piesele trebuie fixate suficient pentru a limita deplasarea, dar secvența de sudare trebuie să permită controlul contracției.
Alege consumabilul după material și cerință
Sârma sau electrodul trebuie să fie compatibil cu materialul de bază, rezistența cerută, poziția de sudare și sursa de curent. La MMA, clasificarea electrodului indică proprietăți și condiții de utilizare. La MIG/MAG și TIG, tipul sârmei și gazul de protecție schimbă comportamentul arcului și al băii.
Cum controlezi aportul termic
Aportul termic nu depinde doar de amperaj. Tensiunea, curentul și viteza de deplasare acționează împreună.
- Curent prea mic: risc de lipsă de topire și arc instabil.
- Curent prea mare: baie greu de controlat, stropi, străpungere sau deformare.
- Viteză prea mică: cordon lat, aport termic mare, deformare și posibilă străpungere.
- Viteză prea mare: cordon îngust, margini neumectate și pătrundere insuficientă.
Reglajele inițiale se iau din tabelul aparatului, fișa sârmei sau procedura de sudare. Apoi se verifică pe o probă din același material și aceeași grosime. Sunetul și aspectul arcului ajută, dar nu înlocuiesc verificarea cordonului.
Tehnica MIG/MAG
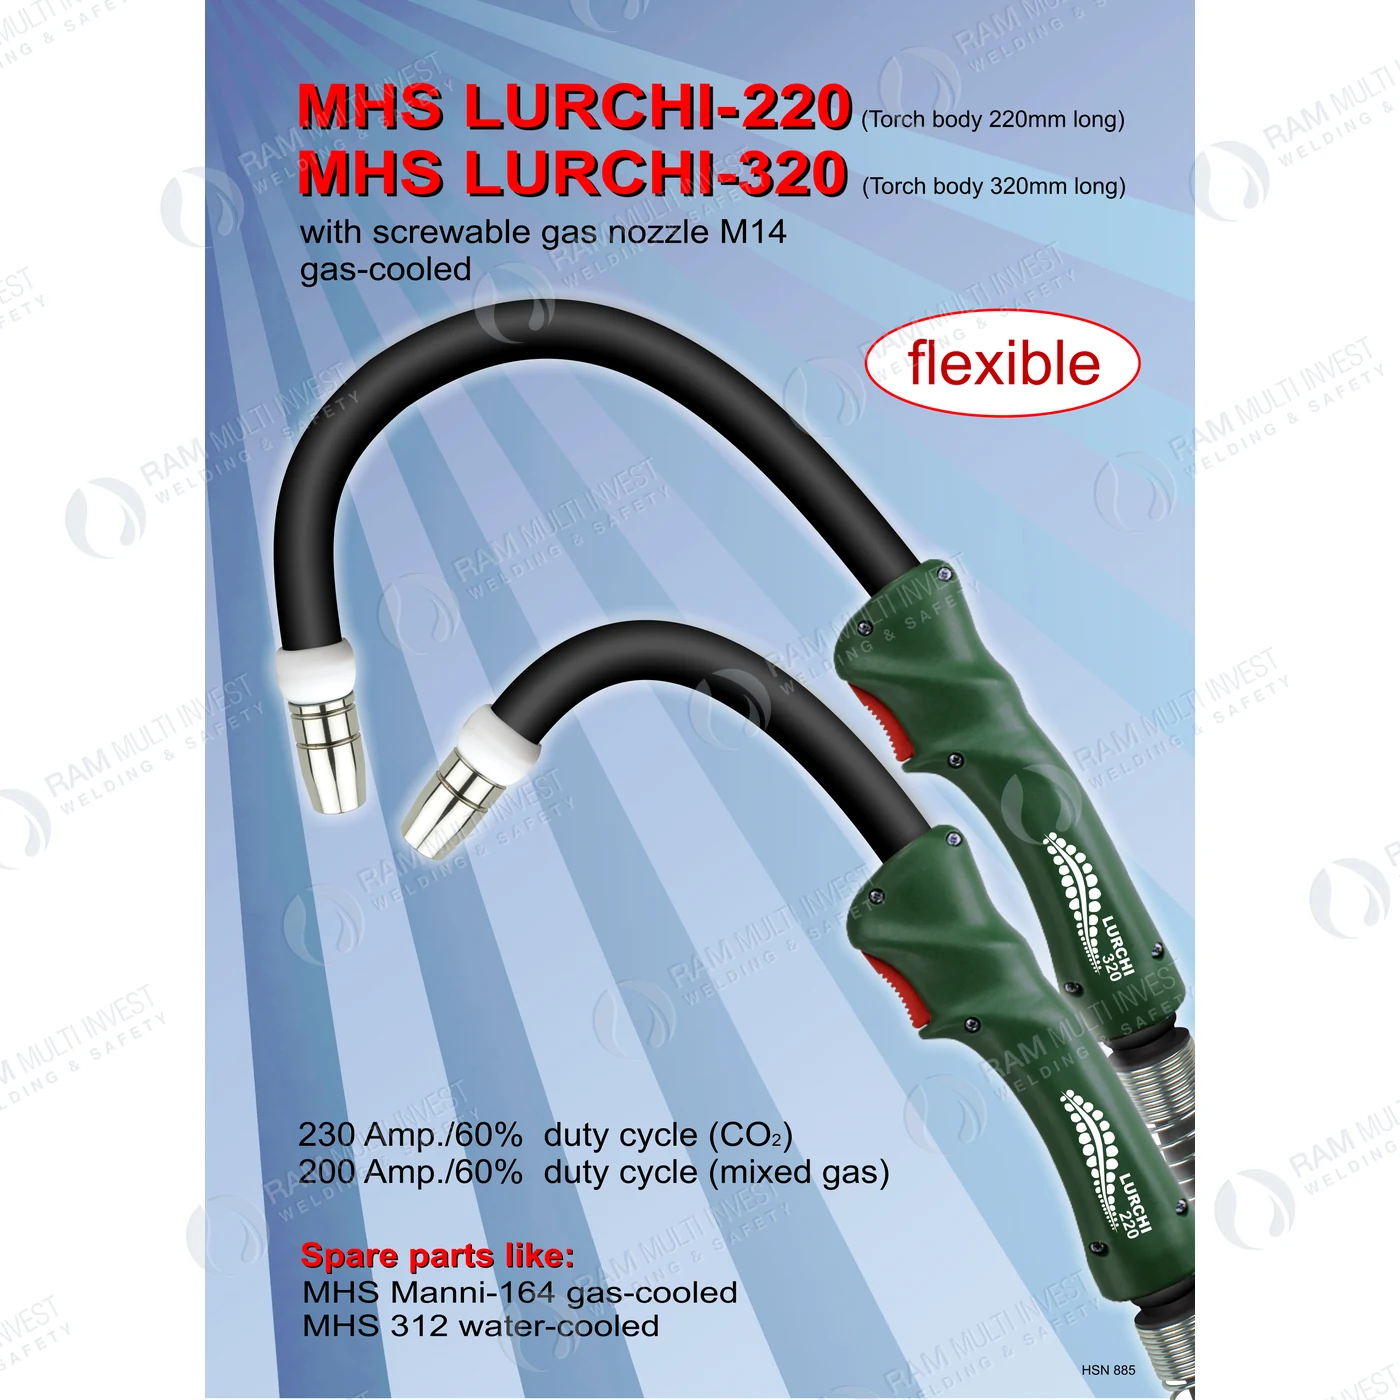
Exemplu RAM pentru aplicarea corectă a distanței, unghiului și vitezei în sudarea MIG/MAG. Vezi produsul și configurațiile disponibile →
MIG/MAG folosește o sârmă continuă care este simultan electrod și metal de adaos. Gazul de protecție vine din exterior. Este un procedeu productiv, ușor de automatizat și potrivit pentru multe grosimi.
Poți consulta separat aparatele MIG/MAG și pistoletele MIG/MAG.
1. Reglează împreună viteza sârmei și tensiunea
La o sursă MIG/MAG cu tensiune constantă, viteza sârmei influențează puternic curentul, iar tensiunea influențează lungimea arcului și forma cordonului.
Semne orientative:
- sârma împinge pistoletul înapoi: viteza poate fi prea mare pentru tensiunea setată sau arcul este prea scurt;
- arcul este lung, instabil și produce stropi: tensiunea poate fi prea mare ori alimentarea sârmei prea mică;
- cordonul stă „deasupra” fără legătură bună cu marginile: aportul și tehnica pot fi insuficiente;
- apar găuri pe tablă subțire: curentul sau timpul local sunt prea mari.
La aparatele sinergice, programul oferă un punct de pornire. Operatorul trebuie totuși să introducă materialul, gazul, diametrul sârmei și grosimea corecte.
2. Menține o distanță constantă între duza de contact și piesă
Distanța dintre duza de contact și piesă influențează curentul, stabilitatea și protecția cu gaz. O variație mare schimbă arcul chiar dacă aparatul rămâne la aceleași setări.
Ține pistoletul stabil și evită să îl îndepărtezi treptat pe măsură ce mâna obosește. Valoarea recomandată depinde de modul de transfer, diametrul sârmei și pistolet; urmează procedura sau fișa tehnică.
3. Tehnica „push” și tehnica „drag”
La push, pistoletul este înclinat în direcția deplasării și împinge baia. Cordonul tinde să fie mai plat, iar vizibilitatea asupra direcției de lucru poate fi bună.
La drag, pistoletul este înclinat în sens opus și trage baia. Efectul asupra pătrunderii și formei depinde de proces, transfer și material.
Pentru MIG/MAG cu sârmă plină, tehnica push este folosită frecvent. Pentru sârme cu flux sau situații specifice pot exista recomandări diferite. Urmează indicațiile producătorului consumabilului și WPS-ul.
Un unghi excesiv poate trage aer în protecția gazoasă și poate orienta arcul spre o singură margine. Mișcările sunt de obicei mici și controlate; balansul larg încălzește inutil piesa și poate masca lipsa de topire.
4. Protecția cu gaz
Debitul prea mic nu protejează baia. Debitul excesiv poate crea turbulență și poate aspira aer. Verifică:
- tipul gazului;
- debitul recomandat;
- pierderile pe furtun;
- duza curată;
- distanța corectă față de piesă;
- curenții de aer din atelier.
Nu compensa automat curentul de aer prin creșterea extremă a debitului. Folosește paravane și o extracție proiectată astfel încât să nu aspire gazul de protecție din arc.
5. Modurile de transfer
În funcție de sârmă, gaz, tensiune și curent, metalul poate trece prin scurtcircuit, globular, spray sau impuls.
- Scurtcircuit: aport termic mai redus, util pentru tablă subțire și multe poziții.
- Spray: depunere mare și arc stabil, folosit în principal în poziții plate și orizontale, cu gaz și parametri potriviți.
- Pulsat: controlează transferul prin impulsuri și poate extinde domeniul de lucru, dar necesită o sursă și un program corect.
Nu schimba modul de transfer doar din mișcarea pistoletului; el rezultă din întregul sistem de parametri.
Tehnica TIG
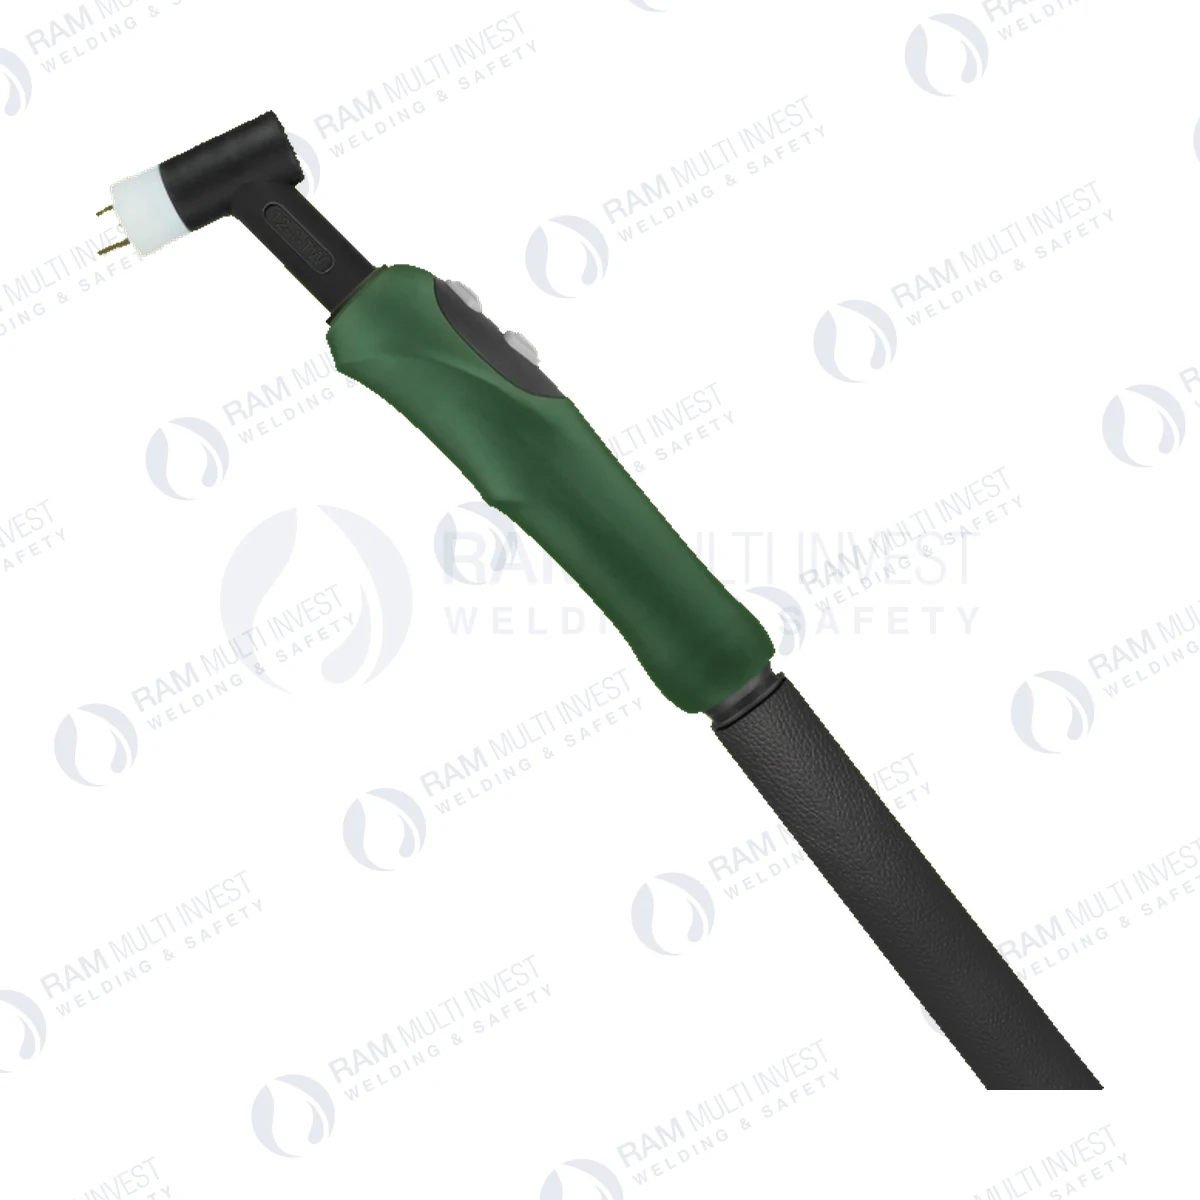
Exemplu RAM pentru controlul precis al arcului TIG și utilizare la solicitare termică ridicată. Vezi produsul și configurațiile disponibile →
TIG folosește un electrod de wolfram neconsumabil. Operatorul controlează arcul și, separat, metalul de adaos. Procedeul oferă precizie și cordoane curate, dar cere coordonare și o suprafață bine pregătită.
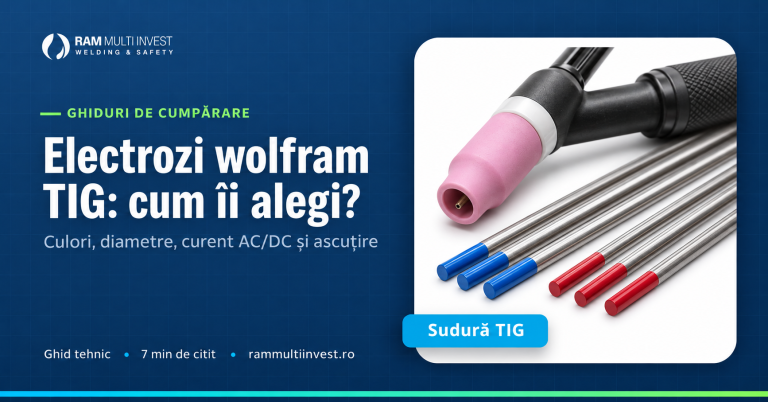
Pentru echipare, vezi aparatele TIG, pistoletele TIG și electrozii de wolfram.
1. Alege curentul și polaritatea corectă
Pentru oțel și inox se folosește în mod obișnuit curent continuu cu electrodul la polaritate negativă, conform aparatului și procedurii. Pentru aluminiu este folosit frecvent curent alternativ, care ajută la gestionarea stratului de oxid.
Acestea sunt reguli generale, nu setări universale. Verifică materialul, aliajul, electrodul și recomandările sursei.
2. Pregătește electrodul de wolfram
Geometria vârfului influențează concentrarea arcului. Pentru aplicații pe curent continuu se folosește frecvent un vârf ascuțit controlat, pregătit longitudinal. Pentru curent alternativ, forma recomandată depinde de tipul de electrod și de tehnologia aparatului.
Folosește o piatră sau o mașină dedicată. Șlefuirea transversală poate destabiliza arcul, iar contaminarea cu particule străine afectează baia.
3. Ține arcul scurt
Un arc TIG prea lung lărgește zona încălzită, reduce controlul și slăbește protecția gazoasă. Ține electrodul aproape de baie fără să îl atingi.
Dacă electrodul atinge baia sau sârma, oprește și recondiționează vârful. Continuarea cu wolframul contaminat poate introduce incluziuni și instabilitate.
4. Unghiul și introducerea sârmei
Pistoletul se ține, în general, cu o înclinare mică față de verticală, suficientă pentru vizibilitate, fără a expune baia la aer. Sârma se introduce în partea din față a băii, în interiorul protecției gazoase.
Nu scoate capătul încins al sârmei din norul de gaz și nu îl introduce prin electrod. Mișcarea trebuie să fie ritmică și scurtă.
5. Pre-gaz, post-gaz și protecția rădăcinii
Pre-gazul curăță traseul și creează protecție înainte de arc. Post-gazul protejează electrodul și cordonul fierbinte după oprire. Dacă ridici imediat pistoletul, wolframul se poate oxida, iar finalul cordonului se colorează excesiv.
La sudarea țevilor din inox, rădăcina poate necesita purjare cu gaz inert. Protecția de pe față nu protejează automat și spatele cordonului. Debitul, etanșarea și timpul de purjare trebuie stabilite prin procedură.
Tehnica MMA cu electrod învelit

Exemplu RAM de sursă compactă pentru exerciții și lucrări MMA, cu reglarea curentului în funcție de electrod. Vezi produsul și configurațiile disponibile →
MMA este robustă și potrivită pentru mentenanță, șantier și lucrări în exterior. Electrodul furnizează metalul de adaos și protecția prin învelișul său, care formează gaz și zgură.
Vezi gama de invertoare MMA și electrozi de sudură.
1. Alege electrodul după material, poziție și sursă
Clasificarea electrodului oferă informații despre rezistență, poziții și tipul curentului. De exemplu, nu toate tipurile pot fi folosite în orice poziție sau pe orice polaritate.
Diametrul se alege după grosimea piesei, rost și poziție. Un electrod prea gros pe tablă subțire cere curent mare și crește riscul de străpungere.
2. Reglează curentul în plaja producătorului
Curent prea mic:
- electrodul se lipește;
- arcul se stinge;
- cordonul este bombat;
- topirea marginilor poate fi insuficientă.
Curent prea mare:
- stropi și baie greu de controlat;
- crater adânc;
- crestături marginale;
- consum rapid al electrodului.
Pornește din plaja indicată pe ambalaj și ajustează pe o probă.
3. Controlează lungimea arcului
Un arc lung crește stropii și porozitatea și face baia greu de controlat. Un arc prea scurt lipește electrodul. Menține o distanță constantă, adaptată tipului și diametrului electrodului.
Pe măsură ce electrodul se consumă, mâna trebuie să avanseze simultan către piesă și de-a lungul rostului. Această coordonare este una dintre deprinderile esențiale la MMA.
4. Trage electrodul și gestionează zgura
Pentru mulți electrozi MMA se folosește o tehnică de tragere, cu un unghi mic față de direcția de deplasare. Recomandarea exactă depinde de tipul electrodului și poziție.
Zgura trebuie să rămână în spatele băii. Dacă ajunge înaintea arcului, poate fi prinsă în cordon. La sudarea în mai multe treceri, îndepărtează complet zgura și curăță fiecare strat.
Pozițiile de sudare
Gravitația schimbă comportamentul băii. O setare bună în poziție plată poate fi nepotrivită pe verticală sau deasupra capului.
Poziție plată
Este cea mai ușor de controlat. Permite de regulă un curent și o viteză de depunere mai mari. Chiar și aici trebuie evitată o baie prea mare, care poate ascunde lipsa de topire la margini.
Poziție orizontală
Baia tinde să coboare. Controlează unghiul către ambele margini și evită încălzirea excesivă a părții superioare sau acumularea pe partea inferioară.
Vertical ascendent
Se folosește frecvent pentru grosimi mai mari, când este necesară pătrundere și control. Baia trebuie susținută prin parametri și mișcări scurte. Balansul foarte larg mărește aportul termic.
Vertical descendent
Poate fi rapid pe tablă subțire, cu procedee și consumabile potrivite, dar pe material gros poate crește riscul de lipsă de topire. Nu îl folosi doar pentru că este mai ușor.
Deasupra capului
Folosește o baie mică și controlată. Protecția personală completă este esențială, deoarece stropii și zgura cad spre operator.
Defecte frecvente și corecții
| Problemă | Cauze probabile | Ce verifici |
|---|---|---|
| Porozitate | suprafață murdară, gaz insuficient, curenți de aer, pierderi | curățarea, debitul, furtunurile, duza, distanța |
| Lipsă de topire | curent mic, viteză mare, unghi greșit, rost nepotrivit | parametrii, pregătirea rostului, poziția arcului |
| Străpungere | curent mare, viteză mică, rost prea larg | reducerea aportului, prinderea și secvența |
| Crestătură marginală | curent/tensiune mari, viteză sau unghi nepotrivite | parametrii și timpul petrecut la margini |
| Stropi excesivi | arc instabil, setări necorelate, consumabile uzate | tensiunea, viteza sârmei, polaritatea, duza de contact |
| Incluziuni de zgură | curățare slabă, unghi sau secvență greșite | curățarea între treceri și controlul băii |
| Cordon oxidat la TIG | protecție gazoasă insuficientă, post-gaz scurt | debitul, duza, lentila, curenții de aer, post-gazul |
| Deformare | aport termic și secvență nepotrivite | prinderea, ordinea cordoanelor, viteza și pauzele |
Corecția trebuie făcută metodic. Schimbă o singură variabilă importantă, verifică rezultatul și notează setarea. Dacă modifici simultan tensiunea, curentul, gazul și unghiul, nu vei ști ce a rezolvat problema.
Protecția sudorului și a zonei de lucru
Tehnica bună include și controlul riscurilor:
- mască de sudură cu nuanță adecvată;
- mănuși și îmbrăcăminte potrivite procedeului;
- protecția pielii, gâtului și auzului;
- extracție locală a fumului;
- ecrane pentru protejarea persoanelor din jur;
- eliminarea materialelor inflamabile;
- verificarea cablurilor, masei și conexiunilor;
- instruire pentru butelii, gaze și spații închise.
O mască obișnuită nu este protecție respiratorie. Pentru fum, soluția începe cu evaluarea riscului și extracția la sursă; un sistem PAPR poate completa măsurile atunci când este cerut.
Poți consulta categoriile de extractoare de fum și protecție pentru sudori.
Cum înveți mai repede o tehnică de sudare
- Lucrează pe probe din același material și aceeași grosime.
- Notează procedeul, consumabilul, gazul și setările.
- Exersează întâi un cordon drept, apoi rosturi reale.
- Filmează mâna și ascultă arcul, dacă mediul permite în siguranță.
- Taie și inspectează probele; aspectul exterior nu dovedește pătrunderea.
- Schimbă câte o singură variabilă.
- Compară rezultatul cu o procedură sau cu indicația unui instructor calificat.
Repetarea fără feedback poate fixa o mișcare greșită. O probă inspectată valorează mai mult decât zece cordoane evaluate doar după aspect.
Concluzie
MIG/MAG oferă productivitate, dar cere corelarea vitezei sârmei cu tensiunea și menținerea constantă a pistoletului. TIG oferă precizie, dar depinde de un arc scurt, wolfram curat și protecție gazoasă bună. MMA este robustă, dar cere controlul lungimii arcului, alegerea electrodului și curățarea zgurii.
Indiferent de procedeu, ordinea corectă este aceeași: pregătește materialul, alege consumabilul, pornește de la setări documentate, testează pe o probă și corectează metodic. Tehnica nu înseamnă doar mișcarea mâinii; înseamnă controlul întregului proces.
Întrebări frecvente
Care este cel mai ușor procedeu de sudare pentru începători?
MIG/MAG este adesea mai ușor de început deoarece sârma este alimentată automat. Totuși, pregătirea materialului, gazul, parametrii și tehnica pistoletului rămân importante.
Când aleg TIG în loc de MIG/MAG?
TIG este potrivit când precizia, controlul termic și aspectul cordonului sunt prioritare. Este mai lent și cere mai multă coordonare, dar oferă control separat asupra arcului și metalului de adaos.
De ce cordonul MIG/MAG are mulți stropi?
Cauzele pot fi tensiunea și viteza sârmei necorelate, polaritatea greșită, duza de contact uzată, distanța variabilă sau gazul nepotrivit. Verifică întâi configurația recomandată.
De ce se lipește electrodul la MMA?
Curentul poate fi prea mic, arcul prea scurt sau electrodul nepotrivit ori umed. Verifică plaja de curent și condițiile de depozitare indicate de producător.
De ce se înnegrește sau se colorează excesiv sudura TIG pe inox?
Protecția cu gaz poate fi insuficientă, duza prea mică, arcul prea lung, viteza prea mică sau post-gazul insuficient. La țevi trebuie verificată și protecția rădăcinii.
Alege echipamentul potrivit procedeului
Explorează aparatele, pistoletele, consumabilele și echipamentele de protecție RAM pentru MIG/MAG, TIG și MMA.
Ghid informativ. Reglajele și alegerea echipamentului trebuie verificate pentru materialul, grosimea, procedeul și evaluarea riscurilor din aplicația reală.